














11 défauts courants de soudage plastique par ultrasons et comment les résoudre (avec une feuille de route de dépannage rapide)
Dernière mise à jour : 20 août 2026 | Auteur : [Li Yong] (Ingénieur en procédés de soudage par ultrasons) | Temps de lecture : environ 12 minutes
| À propos de cet article Rédigé par Li Yong, ingénieur en procédés de soudage par ultrasons chez Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Fort de 22 ans d'expérience dans la mise en service de lignes de production et l'amélioration des rendements, il a mené à bien plus de 10 000 projets de soudage, représentant plus de 100 000 produits soudés. Le contenu de cet article s'appuie sur des cas concrets de lignes de production et sur la validation de paramètres. |
Table des matières
- Soudage à froid (fausse soudure)
- Sur-soudure (marques de brûlure, carbonisation)
- Débordement et scintillement excessifs
- Déformation et gauchissement du produit
- Fissures et craquelures
- Désalignement et inadéquation des soudures
- Indentations et bosses (marques de pression en surface)
- Bulles et porosité
- Mauvaise étanchéité (fuites d'eau et d'air)
- Qualité de soudure inconstante
- Bruit de cliquetis après soudure
- Feuille de route de dépannage rapide
- Foire aux questions (FAQ)
Le soudage plastique par ultrasons est devenu le procédé d'assemblage dominant dans les intérieurs automobiles, les boîtiers électroniques, les dispositifs médicaux, les pièces d'électroménager et bien d'autres domaines, grâce à sa rapidité, sa grande régularité et l'absence de consommables. Cependant, en production, les défauts de soudage, influencés par l'état du matériau, les paramètres de réglage, l'usure des outils, la précision des fixations et d'autres facteurs, constituent un problème quasi systématique.
Cet article passe en revue de manière systématique les 11 défauts de soudage par ultrasons les plus courants rencontrés en production. Chaque défaut est décomposé en trois niveaux : « Symptôme → Cause → Solution ». Un guide de dépannage rapide est fourni à la fin pour vous aider à identifier rapidement la cause première d'un problème sur la ligne de production et ainsi réduire les temps de recherche par tâtonnement.
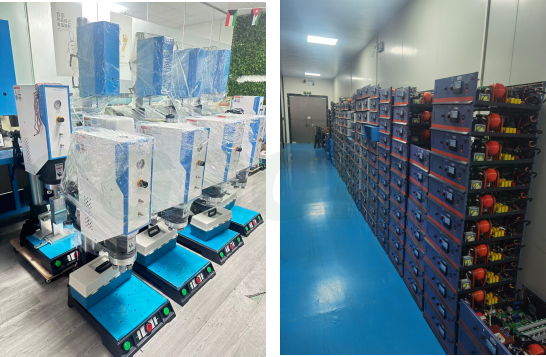
Photos de lignes de production d'équipements de soudage plastique par ultrasons
1. Soudage à froid (fausse soudure)
Symptôme
Le cordon de soudure semble parfaitement formé, mais il se rompt sous une légère torsion à la main et sa résistance est bien inférieure aux exigences de conception ; lors des essais de pelage, les boîtiers supérieur et inférieur se séparent simplement. L’inspection en coupe transversale révèle qu’aucune fusion réelle n’a eu lieu à l’intérieur : les directeurs d’énergie ont simplement été « aplatis » au lieu de former un noyau fondu.
Causes
- Pression de soudage insuffisante, temps de soudage trop court ou amplitude trop faible — apport d'énergie inférieur au seuil de fusion
- Corne ou fixation usée, réduisant l'efficacité du transfert d'énergie
- Le produit est mal aligné dans le dispositif, de sorte que les directeurs d'énergie ne sont pas alignés avec le point de pression du klaxon.
- Humidité excessive dans la résine plastique ; l’évaporation de l’eau dissipe la chaleur et empêche la fusion.
- Les diffuseurs d'énergie sont trop petits dans la conception du produit — quantité insuffisante de matériau fondant
Solutions
- Augmentez la pression de soudage, prolongez le temps de soudage ou augmentez l'amplitude de sortie selon le cas (ajustez un seul paramètre à la fois et notez la comparaison).
- Inspectez les surfaces de travail du cornet et du dispositif de fixation ; remettez en état ou remplacez rapidement celles qui sont usées.
- Optimisez le dispositif d'accrochage pour garantir un positionnement précis et sans décalage du produit.
- Sécher au préalable la résine plastique pour éliminer l'humidité (pour l'ABS/PC, cuire au four à 80–100°C pendant 2 à 4 heures).
- Modifier la structure du produit pour agrandir les directeurs d'énergie (hauteur typique du directeur : 0,5 à 0,8 mm, selon l'épaisseur de la paroi du matériau).
2. Sur-soudure (marques de brûlure, carbonisation)
Symptôme
Le cordon de soudure blanchit, jaunit, voire noircit ; les bavures sont importantes et la pièce se déforme ; dans les cas les plus graves, la soudure perfore localement. Ce problème est plus fréquent sur les petites pièces, les pièces à parois fines ou les produits comportant des collecteurs d'énergie surdimensionnés.
Causes
- Durée, amplitude ou pression de soudage excessives — énergie absorbée par unité de surface au-delà de la limite
- Le temps de maintien ultrasonique est trop long ; la chaleur s'accumule sans pouvoir se dissiper.
- L'épaisseur de paroi du produit est trop faible — elle ne peut pas répondre aux paramètres standard
Solutions
- Réduisez le temps de soudage, diminuez l'amplitude et abaissez la pression de soudage.
- Réduire le temps de maintien/présence des ultrasons
- Réduire la consommation énergétique globale des produits à parois minces ; si nécessaire, collaborer avec l'ingénieur structure pour optimiser l'épaisseur des parois.
- Ajustez la position de contact du klaxon pour éviter que l'énergie ne se concentre sur des points faibles locaux.
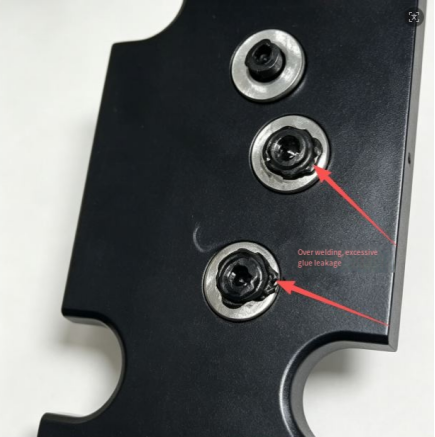
3. Flash excessif et débordement
Symptôme
Un anneau de bavure plastique excédentaire est expulsé de chaque côté du cordon de soudure. Cela nuit à l'esthétique et doit être ébarbé manuellement par la suite, ce qui engendre des coûts supplémentaires.
Causes
- Pression de soudage trop élevée ou profondeur de compression (course descendante) trop importante.
- Le matériau s'écoule facilement, le plastique fondu est donc facilement expulsé.
- L'espace entre les boîtiers supérieur et inférieur est trop important, offrant ainsi à la matière fondue une « voie d'échappement ».
- La surface de contact du klaxon n'est pas plane, ce qui crée une pression locale excessive.
Solutions
- Diminuez la pression de soudage et réduisez le réglage de la profondeur d'effondrement
- Optimiser le moulage par injection du produit afin de réduire l'espace d'ajustement du boîtier.
- Réviser et rectifier le pavillon pour maintenir la surface de contact plane.
- Pour les plastiques fluides (comme le PP), réduisez l'amplitude afin de diminuer la quantité de plastique fondu expulsée.
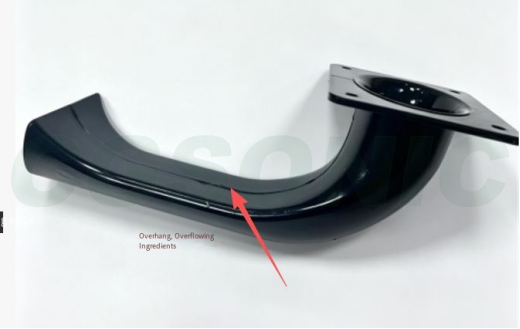
4. Déformation et gauchissement du produit
Symptôme
Après soudage, le boîtier se plie ou se bombe et les éléments de fixation se déforment, désalignant ainsi l'assemblage en aval — parfois au point que les fixations ne s'ajustent plus du tout.
Causes
- Pression de serrage élevée avec contrainte thermique concentrée localement
- Support de fixation insuffisant ; les zones non soutenues de la pièce s’affaissent sous la pression
- Épaisseur de paroi irrégulière au sein même de la pièce, entraînant un retrait de refroidissement irrégulier
- La pression est relâchée avant que le temps de refroidissement (maintien) ne soit suffisant, alors que le plastique n'a pas encore pris.
Solutions
- Réduisez la pression de serrage du soudage
- Optimisez le support/nid pour assurer un soutien arrière complet du produit et éliminer les zones non soutenues.
- Améliorer autant que possible l'uniformité de l'épaisseur des parois dans la conception du produit
- Prolongez le temps de maintien/refroidissement ; relâchez la pression et ouvrez l’outil seulement une fois que le plastique a refroidi et durci.
5. Fissures et craquelures
Symptôme
Des fissures apparaissent près du cordon de soudure, dans les sections à parois minces ou aux angles. Elles sont plus fréquentes dans les matériaux fragiles (ABS, PC) — le PC en particulier.
Causes
- Énergie ultrasonique excessive ; l’impact des vibrations à haute fréquence « secoue » littéralement le matériau.
- Le cornet appuie directement sur une zone à paroi mince, concentrant la contrainte
- Contraintes internes élevées dans la pièce moulée ; la chaleur de soudage provoque la relaxation des contraintes.
- Concentration des contraintes aux angles vifs de la pièce
Solutions
- Réduisez l'amplitude et l'énergie totale de soudage pour atténuer l'impact.
- Modifiez la position de contact du klaxon pour éviter les zones à parois minces.
- Recuit préalable des pièces moulées pour soulager les contraintes internes
- Arrondissez les angles vifs de la structure du produit afin d'éliminer les points de concentration de contraintes.
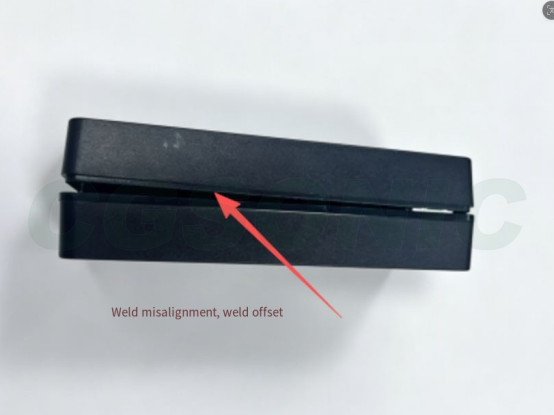
6. Désalignement et défaut d'appariement des soudures
Symptôme
La jonction entre les boîtiers supérieur et inférieur présente un décalage important et des hauteurs inégales — un défaut esthétique qui peut également compromettre l'étanchéité dans les cas les plus graves.
Causes
- Mauvaise précision du dispositif de positionnement
- Grand jeu dans le moule d'injection du produit
- Le klaxon n'est pas monté verticalement et présente un décalage latéral.
- La pièce est soumise à une force latérale lors du serrage.
Solutions
- Calibrer et réviser le dispositif de positionnement afin d'améliorer la précision du positionnement.
- Améliorer le moule d'injection pour réduire le jeu d'ajustement du boîtier
- Corrigez l'installation du klaxon pour garantir sa verticalité et éliminer tout décalage latéral.
- Réglez le dispositif de fixation de sorte que la pièce ne soit jamais chargée latéralement pendant le soudage.
7. Indentations et bosses (marques de pression en surface)
Symptôme
Le klaxon laisse des marques ou des enfoncements sur la surface extérieure de la pièce, ce qui en altère l'aspect. Pour les pièces esthétiques (télécommandes, panneaux de haut-parleurs, etc.), il s'agit généralement d'un défaut rédhibitoire.
Causes
- Pression de soudage excessive
- Amplitude transmise à la surface cosmétique
- Dureté ou texture de surface de la corne inappropriée
- La pièce n'étant pas soutenue, elle s'enfonce sous la pression.
Solutions
- Diminuer la pression de soudage
- Ajouter un film protecteur entre la corne et la surface cosmétique ; optimiser la texture de surface de la corne
- Ajouter un support arrière complet dans le dispositif de fixation pour empêcher la pièce de s'enfoncer sous la pression.
- Réduisez l'amplitude pour limiter les vibrations atteignant la surface cosmétique.
8. Bulles et porosité
Symptôme
Des bulles apparaissent à l'intérieur du cordon de soudure — directement visibles à l'œil nu dans les parties transparentes — réduisant la résistance et compromettant l'étanchéité.
Causes
- Forte teneur en humidité du plastique ; celle-ci s'évapore pendant le soudage et se retrouve piégée dans la jointure.
- Le gaz contenu dans le matériau en fusion ne peut pas s'échapper.
- Soudage trop rapide ; le plastique fondu se scelle trop tôt et emprisonne de l’air.
Solutions
- Sécher complètement la résine plastique pour éliminer l'humidité
- Réduisez la vitesse de soudage en conséquence pour laisser le temps aux gaz de s'échapper.
- Ajustez les paramètres de pression afin que la matière fondue soit entièrement comprimée et que le gaz interne soit expulsé de la jointure.
9. Mauvaise étanchéité (fuites d'eau et d'air)
Symptôme
La résistance à la traction est acceptable, mais la pièce ne satisfait pas aux tests d'étanchéité à l'air ni à l'immersion dans l'eau. Ce type de pièce est courant dans les boîtiers étanches, les capteurs automobiles, les pièces refroidies par liquide et autres produits exigeant une étanchéité parfaite.
Causes
- Soudages à froid : la fusion est discontinue par endroits, laissant des espaces dans le joint.
- De l'huile ou de la poussière sur les surfaces de contact contaminent l'interface de fusion.
- Directeurs d'énergie endommagés ou mal conçus — quantité de matière fondue insuffisante pour remplir le chemin d'étanchéité
- Paramètres de soudage fluctuants ; la fusion varie d'une pièce à l'autre.
Solutions
- Commencez par résoudre les problèmes de soudage à froid (voir section 1) et ajustez les paramètres de soudage pour que la soudure soit continue et homogène.
- Nettoyer les surfaces de contact des pièces avant le soudage afin d'éliminer l'huile et la poussière
- Inspecter les régulateurs d'énergie ; en cas de dommages, modifier la structure du produit
- Stabilisez la pression d'air et la tension de l'équipement afin de réduire les fluctuations des paramètres, et effectuez des contrôles ponctuels d'étanchéité sur la ligne.
10. Qualité de soudure irrégulière
Symptôme
Au sein d'un même lot, certaines pièces se soudent correctement tandis que d'autres présentent des soudures à froid ; le taux de défauts fluctue considérablement et les paramètres correctement réglés aujourd'hui sont à nouveau erronés demain.
Causes
- Tension d'alimentation électrique fluctuante dans l'atelier
- Pression d'air comprimé instable
- Usure du pavillon et dérive de la fréquence de résonance
- Variation d'un lot à l'autre des pièces moulées (teneur en humidité, dimensions, contraintes internes)
- Dégagement de positionnement des fixations incohérent
Solutions
- Équipez l'appareil d'un stabilisateur de tension et stabilisez la pression d'alimentation en air.
- Vérifiez régulièrement la résonance du cor ; réparez ou remplacez rapidement les cors usés.
- Contrôler les pièces moulées entrantes et standardiser le processus de moulage afin de réduire la variation des lots.
- Réviser les dispositifs de fixation afin que chaque pièce soit maintenue avec le même jeu de positionnement.
11. Bruit de cliquetis après soudage
Symptôme
Un léger cliquetis se fait entendre à l'intérieur de la pièce finie lorsqu'on la secoue. Ce phénomène est fréquent dans les produits à cavité fermée (télécommandes, boîtiers de capteurs).
Causes
- Des débris de plastique provenant d'un sursoudage sont restés à l'intérieur de la cavité.
- Des éclats se détachent et tombent dans le produit.
Solutions
- Optimisez les paramètres pour éviter le sur-soudage et coupez les débris à la source.
- Améliorer la conception du cordon de soudure afin d'éviter que des bavures ne se détachent et ne pénètrent dans la cavité.
- Après le soudage, ajoutez une étape de nettoyage à l'air comprimé pour éliminer les débris de la cavité.
- Contrôler le flash et le débordement ; ajouter une étape de coupe si nécessaire
Feuille de route de dépannage rapide
En cas d'anomalie de soudure, ne modifiez pas les paramètres au hasard. Procédez au dépannage dans l'ordre ci-dessous : cette méthode permet de résoudre 90 % des problèmes.
① Séchage du matériau → ② Jeu d'ajustement du produit → ③ État du klaxon/de la fixation → ④ Les trois principaux paramètres : pression, temps, amplitude
Commencez par vérifier l'état du matériau (humidité, lot), puis contrôlez les tolérances d'ajustement de la pièce, puis inspectez le cornet et le dispositif de fixation pour détecter toute usure ou tout décalage ; ce n'est qu'après cela que vous pourrez procéder au réglage des paramètres. Si vous procédez dans l'ordre inverse, vous perdrez généralement du temps à aller dans la mauvaise direction.
Foire aux questions (FAQ)
Q : Comment puis-je corriger les soudures à froid (fausses soudures) en soudage par ultrasons ?
A : Commencez par vérifier si les trois principaux paramètres (pression, temps de soudage et amplitude) sont réglés correctement. Ensuite, vérifiez l'état du guide/dispositif de soudage et l'alignement de la pièce. Un plastique trop humide peut également provoquer un soudage à froid ; il est donc important de sécher le matériau avant de souder. Si les concentrateurs d'énergie sont trop petits, il faut modifier la structure du produit pour les agrandir.
Q : Pourquoi les soudures par ultrasons blanchissent-elles ou brûlent-elles ?
A : C'est un cas typique de sur-soudage. Les causes sont un temps de soudage, une amplitude ou une pression excessifs, ou un temps de maintien ultrasonique trop long qui entraîne une accumulation de chaleur. La solution consiste à réduire le temps de soudage, l'amplitude et la pression, ainsi que le temps de maintien. Les produits à parois minces nécessitent une attention particulière quant à l'apport d'énergie.
Q : Que dois-je faire si la pièce se déforme ou se gondole après le soudage par ultrasons ?
A : Réduisez la pression de serrage lors du soudage et optimisez le dispositif de fixation pour assurer un support arrière complet de la pièce ; prolongez le temps de maintien/refroidissement et relâchez la pression uniquement après refroidissement et durcissement complet du plastique. Une épaisseur de paroi irrégulière au sein même de la pièce aggrave également la déformation et doit être corrigée dès la conception.
Q : Quelle est la différence entre l'ABS et le PC en soudage par ultrasons ?
A: L'ABS est un matériau amorphe présentant une excellente soudabilité par ultrasons et se fusionne facilement. Le PC est également amorphe, mais son point de fusion et sa rigidité sont plus élevés, ce qui nécessite une amplitude et une énergie plus importantes ; il est aussi sensible aux contraintes internes – un recuit avant soudage est recommandé, faute de quoi des fissures apparaissent facilement.
Q : Comment puis-je dépanner un soudage par ultrasons intermittent et irrégulier ?
A : Procédez au dépannage dans cet ordre : 1) fluctuation de la tension d'alimentation — installez un stabilisateur de tension ; 2) vérifiez la stabilité de la pression d'alimentation en air ; 3) usure du pavillon et dérive de résonance — contrôlez régulièrement ; 4) variation des lots de pièces moulées — standardisez le processus ; 5) vérifiez la constance du jeu de positionnement du dispositif.