














Guide complet des paramètres de soudage par ultrasons : 14 paramètres clés expliqués (Version pratique pour ingénieurs)
Guide complet des paramètres de soudage par ultrasons : 14 paramètres clés expliqués (Version pratique pour ingénieurs)
Cet article a été rédigé par Li Yong, ingénieur en procédés de soudage par ultrasons chez Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Fort de 22 ans d'expérience dans l'optimisation des lignes de production et l'amélioration des rendements, il a mené à bien plus de 10 000 projets de soudage, représentant plus de 100 000 produits soudés. Le contenu de cet article s'appuie sur des cas concrets de lignes de production et sur la vérification des paramètres.
Table des matières
- Pression de soudage
- Délai 1 (attente au démarrage)
- Temps de soudage
- temps de maintien de la pression (durcissement)
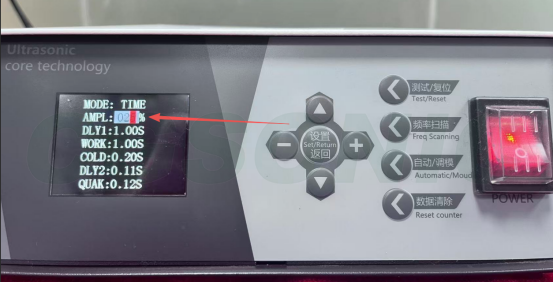
- amplitude
- Sélection du mode de soudage (temps/énergie/profondeur)
- vitesse de descente
- Tampon de descente de la machine
- Pression de déclenchement
- Délai deux (délai de pré-pression)
- Durée de vibration secondaire (pour le nettoyage de la tête de soudure)
- réglage fin de la course de la machine
- Calibrage au niveau de la machine
- Course totale de la machine
- Tableau de référence rapide à 14 paramètres
- Arbre de décision pour le réglage des paramètres
- Foire aux questions (FAQ)
I. Pression de soudage
effet
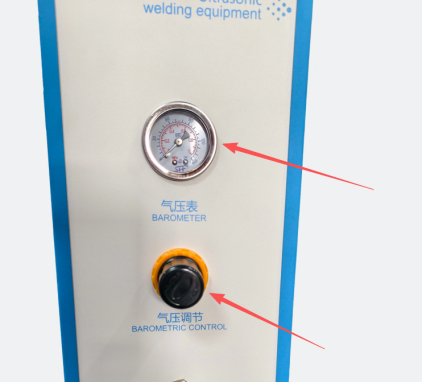
La pression de soudage est fondamentale pour l'assemblage des plastiques, car elle détermine l'étanchéité du contact entre la tête de soudage et le produit, et influe directement sur la capacité à transmettre efficacement l'énergie vibratoire à la soudure.
Influence
- Pression insuffisante Les pièces supérieure et inférieure ne s'emboîtent pas correctement, ce qui entraîne une mauvaise transmission de l'énergie vibratoire et favorise les soudures incomplètes et une résistance insuffisante des soudures.
- Pression excessive Le plastique est comprimé de force, ce qui entraîne un sur-soudage, des bavures, ainsi que des dommages et une déformation du produit.
suggestion
- Une pression moyenne est préférable pour les pièces en plastique ordinaires ; la pression doit être réduite en conséquence pour les pièces à parois minces et les pièces extérieures ; et la pression peut être augmentée en conséquence pour les matériaux rigides.
Procédure de débogage : Augmentez progressivement la pression jusqu’à trouver celle qui permet un ajustement parfait du produit. Ne cherchez pas à obtenir un ajustement « plus c’est serré, mieux c’est ».
II. Délai 1 (Attente au démarrage)
effet
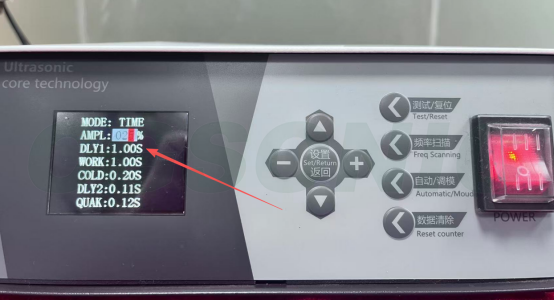
Le temps d'attente entre l'appui sur le bouton de démarrage et le début de la descente de la tête de soudage et de l'émission d'ondes ultrasoniques permet à l'opérateur de vérifier que le produit est bien en place.
Influence
- Délai trop court Si le produit est mis en marche avant d'être correctement positionné, cela peut entraîner un écrasement de la main ou un déplacement du produit, ce qui représente un danger pour la sécurité.
- Retards excessifs réduire le temps de cycle de production et améliorer l'efficacité des capacités.
suggestion
- Pour les modèles à deux boutons, la minuterie ne démarrera que lorsque les deux mains seront pressées simultanément afin de garantir la sécurité d'utilisation.
- Pour les produits standard, réglez le temps entre 0,1 et 0,5 seconde ; pour les produits nécessitant un placement et un positionnement manuels, étendez le temps entre 0,5 et 1,0 seconde.
III. Temps de soudage
effet
La durée des vibrations ultrasoniques détermine la quantité de plastique fondue. Le temps de soudage est le paramètre auquel les débutants accordent le plus d'importance, mais c'est aussi celui qui est le plus souvent mal réglé.
Influence
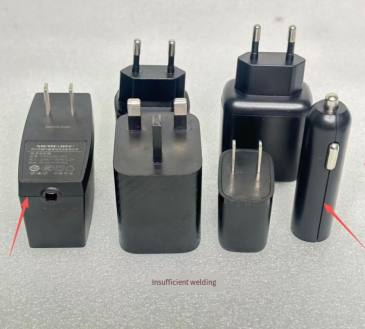
- Durée trop courte Fusion insuffisante du plastique, soudure incomplète et brasage de mauvaise qualité.
- Trop long Un apport d'énergie excessif entraîne une fusion excessive du plastique, ce qui provoque des brûlures, des projections excessives et une déformation du produit.
suggestion
- Le temps de soudage pour les petites pièces minces est généralement 1-0,4s ; pour les pièces moyennes et grandes, il est de 0,4 à 1,2 s et peut être ajusté avec précision en fonction de l'effet de soudure réel.
- Commencez par des durées courtes et augmentez-les progressivement ; ne définissez pas directement des durées longues. Si vous remarquez des brûlures ou des bavures excessives, corrigez immédiatement le problème.
- Pour le premier essai de soudage d'un nouveau modèle ou de nouveaux matériaux, il est recommandé de commencer par 0,2 s et de tester par intervalles de 0,1 s, en notant l'aspect et la résistance.
IV. Durée de maintien de la pression (durcissement)
effet
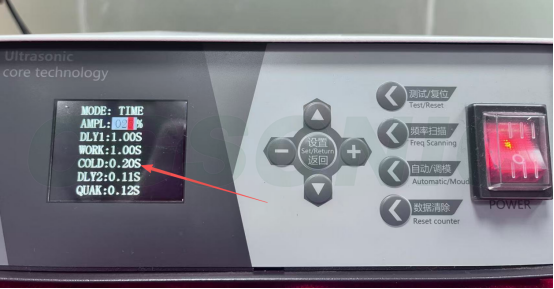
Une fois le traitement ultrasonique terminé, continuez à presser le produit pour permettre au plastique fondu de refroidir et de se solidifier. Un temps de maintien insuffisant est une cause fréquente de fissuration des soudures et de retour élastique.
Influence
- Durée de maintien trop courte Si le moule est ouvert avant que le plastique n'ait refroidi, la soudure est sujette au retour élastique, à la fissuration et au désalignement.
- Temps de maintien de la pression excessive ralentit le cycle de production et réduit l'efficacité de la production.
suggestion
- Pour les produits standard, la pression de maintien Le temps est de 0,2 à 0,8 seconde. ; pour les produits présentant des exigences d'étanchéité élevées, le temps de maintien de la pression doit être prolongé en conséquence (comme les boîtiers étanches).
- Plus le point de fusion du matériau est élevé et plus la soudure est épaisse, plus la durée de maintien de la pression doit être longue.
V. Amplitude
effet
L'amplitude des vibrations de la tête de soudage détermine la quantité d'énergie transmise au produit par unité de temps. L'amplitude, ainsi que la durée et la pression de soudage, constituent les « trois éléments de l'énergie ».
Influence
- Faible amplitude : énergie insuffisante, soudure faible et joint de soudure de mauvaise qualité.
- Amplitude excessive L'impact est trop violent, ce qui peut facilement brûler les matériaux et fissurer les parties à parois minces du produit.
suggestion
- Les plastiques durs (PC, ABS) nécessitent une amplitude plus élevée ( 60 % à 80 % ); les tissus souples en PP, PE et non tissés utilisent une amplitude plus faible ( 30 % à 50 % ).
- Commencez par utiliser le réglage intermédiaire de l'appareil (généralement 50 %), puis effectuez de petits ajustements à la hausse ou à la baisse si nécessaire. Ne le réglez pas directement au maximum.
- Une amplitude excessive peut également accélérer l'usure et la génération de chaleur de la tête de soudage ; il convient donc de surveiller la température de la tête de soudage lors d'une utilisation prolongée.
VI. Sélection du mode de soudage (temps/énergie/profondeur)
effet
La machine de soudage par ultrasons de précision propose trois modes de fonctionnement, qui se distinguent par leurs « critères de sortie » :
- Mode temporel : Émet des ultrasons à intervalles fixes (contrôlés par « secondes »).
- Mode énergétique : Fournit l'énergie totale pour compenser les fluctuations de tension (contrôlée par « Joules »).
- Mode profondeur : Contrôlé par la profondeur de pression de la tête de soudage (en millimètres).
Scénarios applicables
- Mode temporel : Des dimensions de produit stables et une bonne homogénéité des matériaux, le mode le plus couramment utilisé et le premier choix des débutants pour le débogage.
- Mode énergétique Recommandé pour la production en série nécessitant une qualité stable et pour les ateliers avec une tension d'alimentation électrique fluctuante.
- Mode profond : Scénarios avec des exigences strictes concernant la hauteur totale du produit et la quantité de matériau dépassant de l'aspect (comme l'électronique de précision et les dispositifs médicaux).
suggestion
Les débutants devraient commencer par le mode temps pour le débogage, puis passer au mode énergie ou profondeur une fois familiarisés avec celui-ci ; les modèles standard ne prennent en charge que le mode temps, veuillez contacter le fournisseur de l’équipement pour les modèles haut de gamme.
VII. Vitesse de descente
effet
La vitesse de déplacement vers le bas de lacorne. La vitesse de descente influe directement sur la force d'impact au moment où la tête de soudage entre en contact avec le produit.
Influence
- La vitesse de descente est trop rapide. : la tête de soudage heurte le produit, et l'impact provoque un déplacement, une fissure ou un désalignement du produit.
- Le rythme du déclin est trop lent. Cela allonge l'ensemble du cycle de production et réduit la capacité.
suggestion
- Pour les pièces de précision ou fragiles, la vitesse de descente doit être réduite ; pour les pièces structurelles ordinaires, la vitesse peut être augmentée en conséquence.
Il est recommandé de commencer par une soudure d'essai à 50 % de la vitesse et d'ajuster en conséquence en fonction des retours sur l'aspect et la résistance du produit.
8. Tampon de descente de la machine
effet
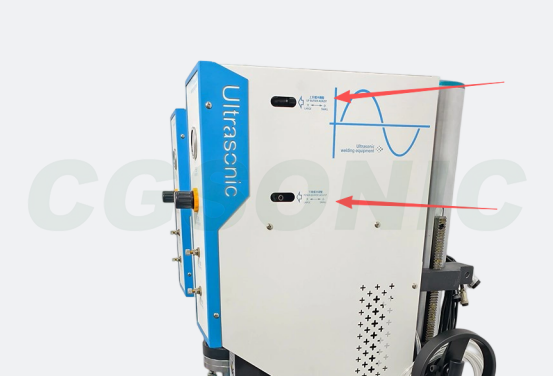
Le réglage de la décélération du tampon du cylindre lorsque la tête de soudage descend et s'approche du produit est réalisé grâce aux soupapes de réglage du tampon situées aux deux extrémités du cylindre, ce qui réduit l'impact lorsque la tête de soudage entre en contact avec le produit.
Influence
- Amorti insuffisant L'impact à grande vitesse de la tête de soudage sur le produit provoque un déplacement du produit, des fissures ou un défaut d'alignement, et des indentations se forment facilement sur les parties visibles.
- tampon excessif Le taux de descente est trop lent, ce qui prolonge le cycle de production et réduit la capacité.
suggestion
- Le réglage du tampon s'effectue généralement au niveau des soupapes de réglage situées aux deux extrémités du cylindre ; un réglage dans le sens horaire augmente le tampon, et un réglage dans le sens antihoraire le diminue.
- Augmentez la taille de la zone tampon pour les pièces extérieures, les pièces de précision et les pièces fragiles ; réduisez-la de manière appropriée pour les pièces structurelles ordinaires afin d’améliorer le temps de cycle.
- La mise en mémoire tampon et la vitesse de descente sont deux paramètres qui fonctionnent de concert ; ajuster l'un ou l'autre isolément a un effet limité.
9. Pression de déclenchement
effet
Les ultrasons ne sont émis qu'une fois que la tête de soudage a atteint la pression prédéfinie au contact du produit. La pression de déclenchement fait office de « contacteur de confirmation de montage ».
Influence
- Pression de déclenchement trop élevée La stimulation ultrasonique démarre avant que la pression ne soit complètement atteinte, ce qui provoque des vibrations, des glissements et une mauvaise soudure.
- La pression de déclenchement est trop faible. : elle commence à vibrer avant d'être complètement collée, ce qui entraîne une soudure instable.
suggestion
- La pression de déclenchement doit être légèrement inférieure à la pression de soudage réelle afin de garantir que le produit soit parfaitement collé avant de commencer le traitement ultrasonique.
- Seuls les modèles haut de gamme (tels que le Série HS et la série P3) prennent en charge la fonction de déclenchement par pression ; les modèles ordinaires ne disposent pas de cette option.
10. Délai deux (Délai de préchargement)
effet
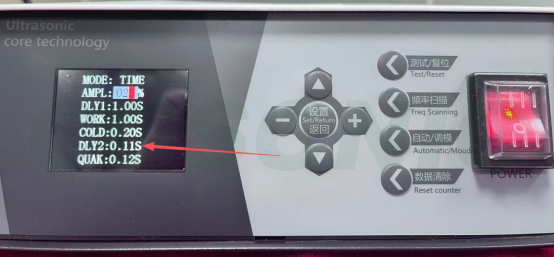
Le délai entre la descente de la tête de soudage et son contact avec le produit et le début de l'émission d'ondes ultrasoniques permet au produit d'adhérer et de se stabiliser complètement sous pression avant que les vibrations ne commencent ; c'est ce qu'on appelle également le délai de pré-pression.
Influence
- Délai trop court Le produit commence à vibrer avant d'être complètement collé, ce qui provoque des glissements, une mauvaise soudure et des soudures instables.
- Retard excessif Le cycle de production s'allonge et la pression continue peut entraîner une déformation ou un endommagement du produit.
suggestion
- Pour les produits ordinaires, Le temps devrait être de 0,05 à 0,2 seconde. ; pour les articles volumineux ou les produits nécessitant un pré-pressage et un collage, le délai doit être prolongé en conséquence. 2 à 0,5 secondes .
- À utiliser en complément de la pression sur la gâchette pour garantir un ajustement correct du produit avant d'activer la sortie ultrasonique.
- Délai 1 vs. Délai 2 L'une correspond au temps d'attente entre « l'appui sur le bouton et la descente » (pour protéger l'opérateur), et l'autre au temps d'attente entre « le contact avec le produit et le début des vibrations » (pour garantir un ajustement correct).
11. Deuxième temps de vibration (nettoyage de la tête de soudure)
effet
Une fois le soudage terminé et la pression maintenue, des ultrasons sont émis brièvement pour déloger les résidus de produit ou de laitier adhérant à la tête de soudage, évitant ainsi son collage au matériau et préservant le bon déroulement du cycle suivant. Certains modèles appellent cette opération « vibration de démoulage » ou « nettoyage de la tête de soudage ».
Influence
- Durée trop courte Des scories ou du produit adhèrent à la tête de soudage, ce qui affecte le positionnement et la qualité de la soudure suivante.
- Temps excessif : Gaspille de l'énergie, peut entraîner une surchauffe de la tête de soudage et accélère l'usure de celle-ci.
suggestion
- Les matériaux faciles à coller (comme le PP et le PE) nécessitent une seconde étape de secouage et de dépôt ; les plastiques durs ne sont généralement pas faciles à coller.
- Le réglage normal est 05-0,2s ; prolongez le temps de manière appropriée pour les matériaux facilement collants ; pour les produits antiadhésifs, réglez-le sur 0 pour désactiver cette fonction.
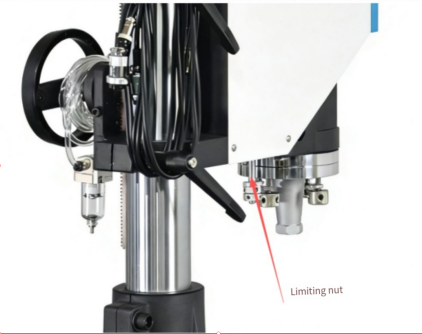
12. Réglage fin de la course de la machine
effet
Le réglage fin de la course verticale de la tête de soudage permet de contrôler précisément la position de contact et la profondeur de soudage entre le point le plus bas de la tête et la surface de la pièce. Ce réglage s'effectue généralement au moyen de vis de butée ou de molettes graduées.
Influence
- AVC excessif La tête de soudage est enfoncée trop profondément, ce qui entraîne un sursoudage, des bavures, ainsi que des dommages et une déformation du produit.
- AVC insuffisant : La tête de soudage n'établit pas un contact correct ou la pression est insuffisante, ce qui entraîne un soudage incomplet et une résistance de soudage insuffisante.
suggestion
- Commencez par un réglage grossier de la course globale, puis utilisez des réglages fins pour un positionnement précis.
- Chaque ajustement ne doit pas dépasser 1 mm Lors des réglages, des soudures d'essai doivent être effectuées et les résultats doivent être confirmés par une inspection combinant l'aspect et la résistance.
- Après un changement de produit ou de tête de soudage, le réglage fin de la course doit être recalibré.
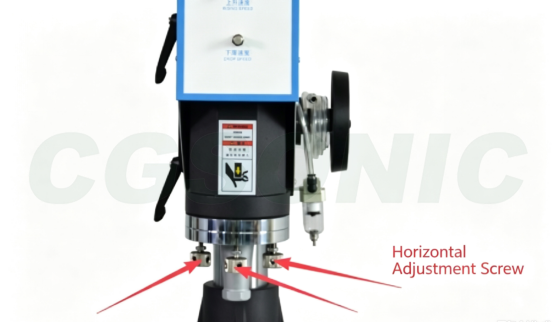
13. Étalonnage du nivellement de la machine
effet
L'alignement parallèle entre la surface de travail de la tête de soudage et la surface de travail du moule/dispositif de fixation inférieur garantit une répartition uniforme de la pression de soudage sur toute la soudure, ce qui est la base pour garantir une qualité de soudage constante.
Influence
- Déviation horizontale : un côté de la soudure est sursoudé tandis que l'autre côté est sous-soudé, ce qui entraîne une résistance de soudure inégale et une déformation facile du produit.
suggestion
- L'alignement horizontal est généralement obtenu en ajustant les vis de niveau sur le support de montage de la tête de soudage.
- Le niveau doit être recalibré après tout changement de tête de soudage, de moule inférieur ou de déplacement de la machine.
- La distribution de pression peut être testée à l'aide de papier sensible à la pression ou Feuille d'aluminium pour confirmer l'horizontalité.
- Le nivellement doit être effectué après chaque changement de tête de soudage ou de moule ; pendant la production, le niveau doit être vérifié régulièrement (hebdomadairement ou mensuellement), et tout écart doit être corrigé rapidement.
XIV. Course totale de la machine
effet
Contrôle l'amplitude totale de mouvement de l'ensemble du corps de la machine lorsqu'il monte ou descend, utilisé pour ajuster la distance initiale et la pression maximale vers le bas entre la corne (tête de soudage) et le produit, et pour déterminer la plage de hauteurs de produit qui peuvent être adaptées.
Influence
- AVC total excessif La tête de soudage descend trop bas, ce qui augmente le temps de cycle et risque de dépasser la course utile du vérin.
- AVC total insuffisant : La tête de soudage ne peut pas atteindre le produit, ou la profondeur de soudage est insuffisante, ce qui entraîne une soudure froide.
suggestion
- Lors du passage à des produits de hauteurs différentes, la course totale doit être réinitialisée.
- La tête de soudage est réglée en fonction de la hauteur du produit afin de garantir que celui-ci puisse être facilement saisi et déposé lorsqu'il est à son point le plus haut, et que le soudage puisse être effectué lorsqu'il est à son point le plus bas.
- Commencez par un réglage grossier du débattement global, puis effectuez des réglages fins pour un positionnement précis.
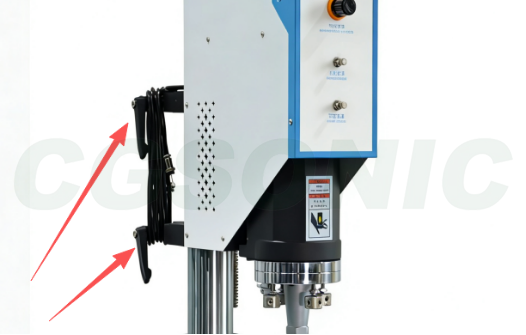
Tableau de référence rapide à 14 paramètres
| Numéro de série | paramètre | Plage raisonnable | L'impact de l'ajustement | L'effet de la réduction |
| 1 | Pression de soudage | Moyen (selon le modèle) | Soudage excessif, dommages dus à la pression et déformation | Mauvaise soudure, résistance insuffisante |
| 2 | Délai 1 | 0,1-0,5 s | déclin de la capacité de production | En appuyant, le produit se déplace |
| 3 | Temps de soudage | 0,1-1,2 s | Brûlé, bardanes, déformé | Mauvaise soudure, résistance insuffisante |
| 4 | Temps de maintien | 0,2-0,8 s | ralentir | Fissuration des soudures et retour élastique |
| 5 | amplitude | 30 % à 80 % | Matériaux en combustion, fissures dans les parois minces | mauvaise soudure, fusion faible |
| 6 | Mode de soudage | Temps/Énergie/Profondeur | Choisissez en fonction du scénario | |
| 7 | vitesse de descente | 30 % à 70 % | Déplacement du produit, fissures | ralentir |
| 8 | Tampon de chute | Position de la vanne : 1 à 3 tours | ralentir | Impact, indentation |
| 9 | Pression de déclenchement | Légèrement inférieure à la pression de soudage | Glissement, joint de soudure froid | Oscillation prématurée et instabilité |
| 10 | Délai 2 | 0,05-0,5 s | Rythme plus lent, blessures par écrasement | Glissement, joint de soudure froid |
| 11 | secousses secondaires | 0,05-0,2 s | Élévation de température et usure de la tête de soudage | Adhésion, décalage de positionnement |
| 12 | Légères modifications à l'itinéraire | Pas de 0,1 mm | Sur-soudure, dommages causés par la pression | Contact insuffisant, soudure défectueuse |
| 13 | Calibrage horizontal | Test sur papier sensible à la pression | Doit être en uniforme | |
| 14 | Itinéraire complet | Selon la hauteur du produit | Tempo plus lent, surdéplacement | Incapable de souder, mauvaise soudure |
Arbre de décision pour le réglage des paramètres
En cas d'anomalies de soudure, la vérification dans l'ordre suivant permet de résoudre 90 % des problèmes :
① Séchage de la matière première (ABS/PC 80-100 °C, 2-4 heures) → ② Jeu et positionnement du produit → ③ État du moule de la tête/du fond soudé (usure, résonance, niveau) → ④ Trois paramètres principaux : pression, temps et amplitude → ⑤ Paramètres secondaires tels que le maintien de la pression, l’amortissement et la course
Premièrement, éliminer trois grandes catégories de problèmes : matériaux, positionnement et moules , avant de modifier les paramètres. Inverser cet ordre serait une perte de temps inutile.
Étapes générales de débogage
- Vérifiez tout d'abord que la tête de soudage et le dispositif de moule inférieur sont correctement installés et que le positionnement du produit est correct.
- Réglez initialement la pression et l'amplitude sur des valeurs moyennes, puis augmentez progressivement le temps de soudage.
- Vérifiez d'abord l'aspect : présence de brûlures, de bavures ou de bosses ; puis effectuez un test de rupture pour vérifier la résistance de la soudure.
- Force insuffisante : privilégiez une légère augmentation de la durée ou de l’amplitude et évitez de modifier trop de paramètres à la fois.
- Si le matériau de soudage a brûlé : réduisez la durée, l’amplitude ou la pression.
- Une fois les paramètres correctement ajustés, conservez la formule pour une utilisation ultérieure lors d'un changement de produit.
Erreurs de débogage courantes
- Ils ont immédiatement réglé la durée et l'amplitude au maximum, endommageant directement le produit.
- Le simple contrôle de l'aspect de la soudure, sans réalisation d'un test de rupture, conduit à un grand nombre de zones mal soudées.
- Ajuster uniquement le temps en ignorant la coordination de la pression, de l'amplitude et du maintien de la pression.
- Les matières premières ont été modifiées, mais les anciens paramètres ont été utilisés, ce qui a entraîné des défauts de lot.
- Sans sauvegarder la formule, il faut tout recommencer à zéro à chaque changement de produit, ce qui est inefficace et source d'erreurs.
Foire aux questions (FAQ)
Q : Par quel paramètre dois-je commencer pour régler les paramètres de soudage par ultrasons ?
A : Nous recommandons de suivre le principe « positionnement d'abord, puis réglages des paramètres ». Commencez par vérifier que la tête de soudage et le moule inférieur sont correctement installés et que le produit est bien positionné. Réglez ensuite la pression et l'amplitude à des niveaux moyens, puis augmentez progressivement le temps de soudage. Contrôlez d'abord l'aspect (absence de brûlures, de bavures ou de marques de pression), puis effectuez un test de rupture pour vérifier la résistance. Régler le temps et l'amplitude au maximum d'emblée est une erreur fréquente chez les débutants et risque d'endommager le produit.
Q : Quel est le réglage approprié du temps de soudage ?
R : Il n'y a pas de valeur absolue ; cela dépend de l'épaisseur de la paroi, du matériau et de la zone de soudure. Pour les petites pièces fines, le temps de soudage est généralement de 0,1 à 0,4 seconde ; pour les pièces moyennes à grandes, de 0,4 à 1,2 seconde. Le principe du réglage est de commencer par un temps court et de l'augmenter progressivement. En cas de brûlure ou de bavures excessives, il faut immédiatement réduire le temps. L'erreur la plus fréquente chez les débutants est de régler le temps à plus de 1,5 seconde d'un coup, ce qui risque de percer le matériau.
Q : Comment puis-je régler le pourcentage d'amplitude ?
A : Les plastiques durs (PC, ABS) nécessitent une amplitude plus élevée (60 % à 80 %), tandis que les plastiques souples (PP, PE, non-tissés) requièrent une amplitude plus faible (30 % à 50 %). Il est recommandé de commencer par un réglage intermédiaire de l'appareil (généralement 50 %), puis d'ajuster ce réglage en fonction des problèmes rencontrés. Ne pas utiliser l'amplitude maximale d'emblée. Une amplitude excessive risque de fissurer les pièces à parois fines et d'accélérer l'usure de la tête de soudage.
Q : Comment choisir entre le mode Temps, le mode Énergie et le mode Profondeur ?
A : Le mode Temps génère des ultrasons pendant une durée fixe, idéal pour les produits aux dimensions stables et à la matière homogène ; c’est le mode le plus courant. Le mode Énergie délivre l’énergie totale, ce qui permet de compenser les fluctuations de tension d’alimentation et convient à la production en série avec des exigences de qualité stables. Le mode Profondeur contrôle la profondeur de la tête de soudage, idéal pour les applications exigeant une hauteur totale précise et un minimum de matière. Les débutants devraient commencer par le mode Temps pour la mise au point, puis privilégier les modes Énergie ou Profondeur pour une production en série stable.
Q : Quelles sont les différences entre la pression de déclenchement, le délai 1 et le délai 2 ?
A : Ces trois paramètres contrôlent la séquence de démarrage du soudage. Le premier délai correspond au temps d'attente entre l'appui sur le bouton et la descente de la tête de soudage (0,1 à 0,5 s), permettant à l'opérateur de vérifier la stabilité du produit. Le second délai est de 0,1 à 0,5 s. est le délai de pré-pression (0,05-0,5 s) entre la pression de la tête de soudage contre le produit et le début de la sortie ultrasonique, permettant au produit d'adhérer complètement. La pression de déclenchement Le démarrage ultrasonique s'effectue uniquement après que la tête de soudage atteigne la pression définie (disponible uniquement sur les modèles haut de gamme), garantissant ainsi l'adhérence avant le début des vibrations. L'utilisation conjointe de ces trois paramètres permet d'éviter les anomalies telles que la pression exercée sur la main, le glissement et les soudures incomplètes.
Q : Quel est l’objectif du temps de vibration secondaire (temps de nettoyage de la tête de soudage) ?
A : Après le soudage, des ultrasons sont de nouveau émis brièvement pour éliminer tout résidu de produit ou matériau fondu adhérant à la tête de soudage, évitant ainsi que l'adhérence du matériau n'affecte le positionnement lors du cycle suivant. Ce réglage est obligatoire pour les matériaux PP et PE facilement adhésifs ; pour les plastiques durs (ABS, PC), généralement peu adhésifs, un réglage à 0 est acceptable. Un réglage de 0,05 à 0,2 seconde est généralement utilisé ; des réglages trop longs accélèrent l'usure de la tête de soudage et l'élévation de température.
Q : Dois-je enregistrer la recette après avoir ajusté les paramètres ?
- A : Il est essentiel d'enregistrer les paramètres. Après avoir ajusté les paramètres pour chaque produit, il est recommandé de les enregistrer dans l'équipement sous un nom de formule (par exemple, « formule ABS-coque-A1 »). Cela permet une utilisation directe lors du changement de produit, évitant ainsi de devoir les réajuster à chaque fois. En cas de changement de lot de matériaux de moulage par injection, les paramètres doivent être revérifiés ; l'ancienne formule ne peut pas être appliquée directement.