














Comment choisir un équipement de soudage par ultrasons : guide de sélection en 7 étapes et liste des pièges à éviter (édition 2026)
À propos de cet article
Compilé par Li Yong, ingénieur en procédés de soudage par ultrasons chezShenzhen Chengguan jeLa société Intelligent Ultrasonic Equipment Co., Ltd. bénéficie de 22 ans d'expérience dans la mise en service de lignes de production et l'amélioration du rendement. Elle a réalisé plus de 10 000 projets de soudage, représentant plus de 100 000 produits soudés. Le contenu de cet article s'appuie sur des cas concrets de lignes de production et sur la validation de paramètres.
Table des matières
- Confirmez les matériaux à souder — le facteur numéro un dans la sélection
- Choisissez la fréquence de fonctionnement appropriée : 20 kHz / 35 kHz / 40 kHz
- Adapter la puissance à la zone de soudage — éviter les soudures à froid et les sursoudures
- Choisissez le type de machine en fonction du volume de production : pneumatique / servo / sur mesure
- Concentrez-vous sur les fonctions essentielles du générateur — le cerveau de la machine
- Dispositifs de soudage et outillage — ce qui détermine en fin de compte la qualité de la soudure
- Évaluer la solidité du fournisseur et son service après-vente
- Organigramme de décision de sélection
- Tableau comparatif rapide des équipements
- Liste de vérification des erreurs de sélection courantes et des pièges à éviter
- Foire aux questions (FAQ)
- Résumé
Choisir soudage par ultrasons Le choix des équipements est l'une des décisions les plus cruciales qu'un fabricant de plastique doit prendre avant la mise en production d'une ligne. Un bon choix garantit une ligne stable, un rendement élevé et des coûts de maintenance réduits. À l'inverse, un mauvais choix entraîne des soudures froides, des sursoudures et des pannes fréquentes ; les pertes liées aux temps d'arrêt dépassent largement la différence de prix entre les machines.
Ce guide décompose le processus de sélection en 7 étapes clés, de la confirmation des matériaux à l'évaluation des fournisseurs. Il explique la logique de décision et les points importants à surveiller à chaque étape, et se termine par un organigramme de décision et un tableau comparatif des équipements pour vous aider à faire le bon choix avant l'achat.
1. Confirmer les matériaux à souder — le facteur numéro un dans la sélection
Le matériau est le premier critère de sélection. Les différents plastiques présentent des points de fusion, des modules d'élasticité et une conductivité thermique très différents, ce qui détermine directement la fréquence, la puissance et la conception du pavillon nécessaires à l'équipement.
Points de décision clés
- Identifier le matériau à souder : les plastiques rigides tels que l’ABS et le PC nécessitent une plus grande puissance ; les plastiques souples tels que le PP et le PE nécessitent moins d’énergie mais exigent un contrôle d’amplitude plus précis.
- Vérifiez les exigences de qualité de soudage : la résistance de la soudure doit-elle satisfaire aux normes d’essai de traction ? L’étanchéité (à l’air/à l’eau) est-elle requise ? L’aspect doit-il être exempt de marques de pression, de brûlures et de bavures ?
- Il convient de déterminer si des matériaux dissemblables sont assemblés : leurs points de fusion doivent différer de moins de 20 °C, faute de quoi une fusion fiable est difficile à obtenir. Certaines combinaisons (par exemple, le PTFE avec n’importe quel plastique) sont pratiquement impossibles à souder par ultrasons.
| Matériel | Difficulté de soudage | Énergie requise | Notes |
| ABS | Faible | Moyen | Le plus facile à souder ; très polyvalent |
| PC (polycarbonate) | Moyen | Haut | Point de fusion élevé ; nécessite une puissance élevée |
| PS (polystyrène) | Faible | Faible | Facile à souder mais sujet à la fissuration fragile |
| PP (polypropylène) | Haut | Faible à moyen | Très élastique ; nécessite une fréquence élevée et une faible amplitude |
| PE (polyéthylène) | Haut | Faible à moyen | Point de fusion bas mais mauvaise conductivité thermique |
| PA (nylon) | Moyen à élevé | Haut | Matériau très hygroscopique ; sécher le matériau avant soudage |
| POM (acétal) | Moyen | Moyen à élevé | Très rigide ; nécessite une amplitude précise |
| PMMA (acrylique) | Moyen | Moyen | Les produits cosmétiques nécessitent une prévention des bulles |
| PTFE (Téflon) | Extrêmement difficile | - | Soudage par ultrasons pratiquement impossible |
Conseil : en cas de doute sur la soudabilité d’un matériau, l’envoi d’échantillons pour un essai de soudage gratuit est la solution la plus économique. Tout fournisseur sérieux propose ce service.
2. Choisissez la fréquence de fonctionnement appropriée : 20 kHz / 35 kHz / 40 kHz
La fréquence détermine directement les performances vibratoires. Les équipements de soudage par ultrasons sont généralement disponibles en trois gammes de fréquences : 20 kHz, 35 kHz et 40 kHz, chacune ayant sa propre plage de fonctionnement optimale.
| Fréquence | Caractéristiques d'amplitude | Produits adaptés | Avantages | Limites |
| 20 kHz | Grande amplitude, haute énergie | Pièces en plastique de taille moyenne à grande, produits à parois épaisses, composants automobiles, boîtiers d'appareils électroménagers | Les plus polyvalentes ; les machines les plus courantes sur le marché ; les pièces détachées sont faciles à trouver. | Sujet au sur-soudage et aux dommages dus à la pression sur les petites pièces délicates |
| 35 kHz | Amplitude moyenne | Pièces cosmétiques de taille moyenne, accessoires électroniques, dispositifs médicaux | Allie puissance et précision ; réduit les dommages esthétiques | Moins d'options de machines que 20 kHz |
| 40 kHz | Faible amplitude, fine et précise | Petites pièces à parois fines, électronique de précision, micro-capteurs, emballages cosmétiques | Moins de brûlures et de marques de pression ; points de soudure plus fins | Énergie limitée ; ne convient pas aux grandes pièces |
En règle générale, privilégiez une basse fréquence (20 kHz) pour les grandes pièces et une haute fréquence (35 kHz/40 kHz) pour les petites pièces fines. Si vos produits présentent une large gamme de dimensions, envisagez un équipement bi-fréquence ou plusieurs machines de fréquences différentes.
3. Adapter la puissance à la zone de soudage — en évitant les soudures à froid et les sursoudures
Un mauvais réglage de la puissance est l'une des erreurs de sélection les plus fréquentes. Une puissance insuffisante provoque des soudures froides ; une puissance excessive entraîne un sur-soudage et des marques de brûlure. Ces deux problèmes engendrent des défauts de fabrication.
| taille de la zone de soudage | Puissance recommandée | Applications typiques |
| À moins de 50 mm | 800–1200 W | Boîtiers pour petits composants électroniques, emballages de capteurs, pièces de jouets |
| 50–100 mm | 1200–1500 W | Capteurs automobiles, boîtiers de chargeur, couvercles de batterie |
| 100–150 mm | 1500–2600 W | Boîtiers d'appareils électroménagers, dispositifs médicaux, pièces intérieures automobiles |
| Au-dessus de 150 mm | 2600–3000W+ | Pare-chocs automobiles, grands réservoirs d'eau, conteneurs industriels |
Conseil : pour la production en série, prévoyez une marge de puissance de 20 %. Un fonctionnement à pleine charge peut déclencher des alarmes de surcharge du générateur et réduire la durée de vie des composants. Par exemple, pour une pièce avec une zone de soudure de 120 mm, privilégiez une machine de 2 000 W plutôt qu’une machine de 1 500 W.
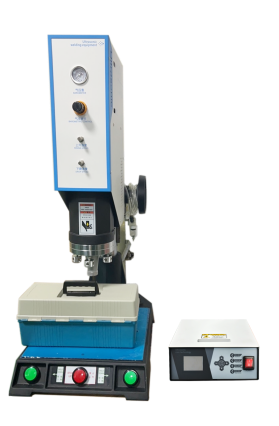
4. Choisissez le type de machine en fonction du volume de production : pneumatique / servo / sur mesure
La taille du lot de production détermine directement si vous devez opter pour une machine pneumatique standard ou une machine de précision servo-commandée — et la différence de budget est significative.
| Type de machine | Méthode de conduite | Précision | Scénarios appropriés | Gamme de prix |
| soudeuse à ultrasons pneumatique de table | Entraînement par cylindre | ±0,05 mm | Prototypage en petites séries, essais pilotes, validation R&D | Faible |
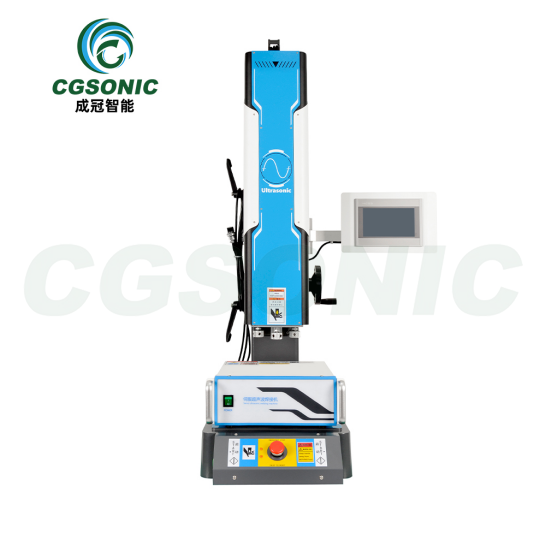
| soudeuse ultrasonique servo | Entraînement par servomoteur | ±0,01 mm | Production en grande série, produits soumis à des exigences de qualité strictes | Moyen à élevé |
| Système ultrasonique intégré sur mesure | Fabriqué sur mesure | Conçu selon les exigences | Lignes automatisées, soudage simultané multi-stations | Élevé (devis par projet) |
Principales différences
- Type pneumatique : actionne la pression du vérin. Structure simple, utilisation aisée, faible coût d’entretien. Cependant, la profondeur de soudure est affectée par les fluctuations de pression d’air, ce qui limite la régularité. Convient aux volumes annuels inférieurs à 50 000 pièces.
- Type servo : un servomoteur contrôle avec précision la course et la vitesse de descente, permettant une précision de profondeur de soudage de 0,01 mm. Il prend en charge les profils de soudage multi-étapes (approche rapide → pression lente → maintien → relâchement progressif) et offre une excellente régularité, adaptée aux volumes annuels supérieurs à 100 000 pièces ou aux exigences de qualité strictes (dispositifs médicaux, pièces de sécurité automobile, etc.).
- Solution intégrée sur mesure : le module de soudage par ultrasons est intégré à une ligne automatisée et associé à des robots, des tables rotatives et un système d’inspection visuelle pour une production entièrement automatisée. Adaptée à la production à grande échelle avec des volumes annuels supérieurs à 500 000 pièces.
Conseil : inutile de rechercher aveuglément des machines haut de gamme. Une machine pneumatique est parfaitement adaptée aux produits simples en petites séries ; investir dans des machines servo ne fait qu’alourdir le budget et complexifier la maintenance. À l’inverse, l’utilisation d’une machine pneumatique pour la production de pièces de précision en grande série engendre des rendements instables, et les pertes dues aux temps d’arrêt sont bien supérieures à la différence de prix.
5. Concentrez-vous sur les fonctions essentielles du générateur — le cerveau de la machine
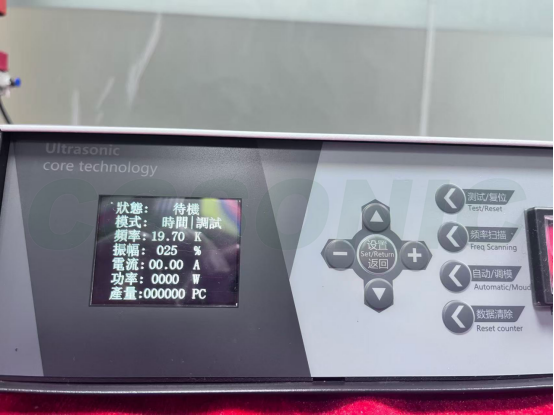
Le générateur est le cerveau d'une soudeuse à ultrasons : il convertit le courant secteur en un signal électrique haute fréquence pour alimenter le transducteur. L'écart de performance entre les générateurs récents et anciens est important et influe directement sur la stabilité de la soudure.
Fonctions du générateur à vérifier avant l'achat
- Suivi automatique de fréquence (générateur numérique) : se verrouille automatiquement sur la fréquence de résonance du transducteur, assurant ainsi une performance stable même sur de longues périodes. Les anciens modèles analogiques nécessitent un réglage manuel, subissent une dérive en cours de production et offrent une qualité de soudure aléatoire.
- Plusieurs modes de soudage :
- Mode minuterie : s’arrête à une heure prédéfinie – convient aux produits de routine avec des matériaux stables
- Mode énergie : s’arrête à une énergie prédéfinie — compense les variations dues aux lots de matériaux et stabilise le rendement
- Mode profondeur : s'arrête à une profondeur de soudage prédéfinie — adapté aux produits aux exigences dimensionnelles strictes
- Mémorisation des paramètres : les paramètres des différents produits sont enregistrés séparément et rappelés d’une simple pression sur une touche lors du changement de produit, évitant ainsi les réglages répétés. Choisissez une machine pouvant mémoriser au moins 10 paramètres.
- Alarme et protection contre les surcharges : arrête automatiquement la machine et la protège en cas d’anomalie de soudage (corne heurtant le dispositif de fixation, matériau manquant, etc.), évitant ainsi d’endommager la corne et le transducteur.
- Sortie des données de soudage : les générateurs haut de gamme peuvent fournir des données sur l’énergie, le temps et la profondeur de chaque soudure, prenant en charge l’intégration MES pour une traçabilité de la qualité.
Conseil : évitez absolument les anciens générateurs analogiques. Ils sont 20 à 30 % moins chers, mais leur immunité au bruit est faible, ils présentent une dérive fréquente des paramètres et aucune traçabilité des données. En production de masse, les pertes dues aux rebuts causés par des soudures instables dépassent largement la différence de prix.
6. Dispositifs de soudage et outillage — éléments déterminants pour la qualité de la soudure
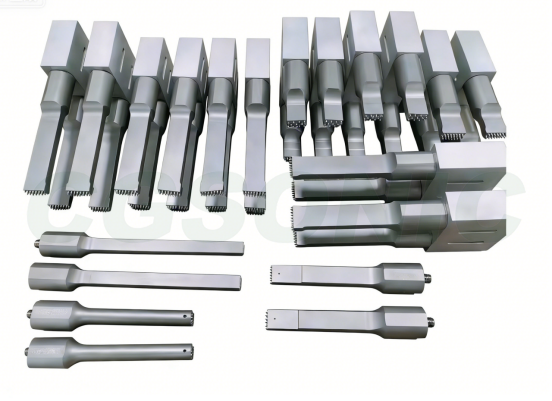
Même la meilleure unité principale ne peut produire des pièces de qualité sans un bon guide-soudure et un bon outillage. Le guide-soudure (sonotrode) et les outillages sont les éléments les plus souvent négligés lors du choix, pourtant ils ont un impact considérable sur la qualité de la soudure.
Comparaison des matériaux pour cornes
| Matériel | Durée de vie | Prix | Scénarios appropriés |
| alliage d'aluminium | Moyen (100 000 à 300 000 cycles) | Faible | Petites et moyennes séries, prototypage |
| alliage de titane | Long (500 000 à 1 000 000+ cycles) | Moyen à élevé | Production continue à grand volume, exigences élevées en matière de résistance à la fatigue |
| Acier allié | Long | Moyen | Scénarios d'utilisation intensive spécifiques, mais lourds et difficiles à usiner |
Points de sélection du klaxon et de la fixation
- Les produits de forme irrégulière nécessitent généralement des cornes et des dispositifs de positionnement sur mesure : les cornes standard conviennent uniquement aux faces de soudage planes et régulières ; les produits courbes, étagés ou à points multiples doivent être conçus sur mesure. Vérifiez la capacité du fournisseur à fabriquer des cornes sur mesure avant tout achat.
- Pour une production continue à grand volume, choisissez d'abord les pavillons en titane : la durée de vie en fatigue du titane est 3 à 5 fois supérieure à celle de l'aluminium, donc même si le prix unitaire est plus élevé, le coût par pièce est en réalité inférieur et le temps d'arrêt pour le changement de pavillon est réduit.
- La précision du montage (nid) est tout aussi cruciale : la précision du positionnement du nid influe directement sur l’alignement de la soudure. Il est recommandé d’utiliser des nids usinés CNC, associés à des goupilles de positionnement ou à un système de maintien par aspiration de la pièce.
- Conception du pavillon et adaptation de fréquence : un pavillon de 20 kHz est relativement grand (environ 130 à 250 mm de longueur totale) tandis qu’un pavillon de 40 kHz est plus petit (environ 50 à 90 mm) ; la conception doit garantir une précision de résonance à demi-longueur d’onde.
Conseil : avant d’acheter, vérifiez si le fournisseur peut concevoir des pavillons et des fixations sur mesure à partir de vos dessins de produit, et demandez le rapport d’analyse par éléments finis (FEA) du pavillon pour vérifier la fréquence de résonance et l’uniformité de la distribution d’amplitude.
7. Évaluer la solidité du fournisseur et son service après-vente
L'équipement bon marché permet de réaliser des économies initiales, mais tombe souvent en panne en production de masse, entraînant des temps d'arrêt et des pertes financières. L'évaluation des fournisseurs est la dernière étape du processus de sélection – et celle où il est le plus facile de se faire piéger.
Liste de contrôle pour l'évaluation des fournisseurs
| Élément d'évaluation | Question clé | norme de qualification |
| Prototypage avant-vente | Pouvez-vous fournir des exemples de tests de soudure ? | Prototypage gratuit ou à faible coût avec rapport de test |
| période de garantie | Quelle est la durée de la garantie sur les composants principaux (générateur, transducteur) ? | ≥12 mois, réparation sur site incluse |
| Fourniture de pièces détachées | Quel est le délai de livraison des consommables tels que les pavillons et les transducteurs ? | Pièces standard ≤7 jours ; pièces sur mesure ≤15 jours |
| assistance technique | Existe-t-il des guides de mise en service en ligne ? Une formation sur site ? | Assistance en ligne 24h/24 et 7j/7 + visites sur site gratuites la première année |
| Développement sur mesure | Le développement personnalisé est-il pris en charge pour les projets non standard ? | Équipe de conception interne capable de produire des schémas de solutions |
| Expérience dans l'industrie | Existe-t-il des exemples de réussite dans ce même secteur ? | Références clients ou visites sur site disponibles |
| Certifications | L'équipement possède-t-il la certification CE/ISO ? | La certification CE est obligatoire pour les produits exportés |
Conseil : comparez au moins trois fournisseurs et exigez un rapport de test de prototype de chacun avant de vous décider. Ne vous basez jamais uniquement sur le prix : quelques milliers de yuans économisés sur la machine peuvent être anéantis par un simple arrêt de production qui coûte des dizaines de milliers de yuans.
Organigramme de décision de sélection
Confirmer les exigences en matière de matériaux et de qualité de soudage
→
Déterminer si le matériau peut être soudé par ultrasons.
→
Sélectionnez la fréquence en fonction de la taille du produit
→
Sélectionnez la puissance en fonction de la zone de soudage
→
Sélectionnez le type de machine en fonction du volume de production.
→
Vérifier les fonctions du générateur
→
Confirmer le klaxon et les fixations
→
Évaluer les fournisseurs
→
Passer la commande
Suivez ce processus étape par étape — chaque étape comporte des critères de décision clairs, afin que rien d’important ne soit négligé.
| Dimension de sélection | configuration de base | Configuration standard | Configuration haut de gamme |
| Fréquence | 20 kHz | 20 kHz / 35 kHz | Double fréquence 20 kHz + 40 kHz |
| Pouvoir | 800–1200 W | 1500–2600 W | 3000W+ (avec marge) |
| Méthode de conduite | Pneumatique | Pneumatique / Servo | Servo (profils multi-étapes) |
| Générateur | Suivi de fréquence numérique | Suivi numérique + modes multiples | Intégration numérique + sortie de données + MES |
| matériau de corne | alliage d'aluminium | alliage de titane | Alliage de titane + conception optimisée par éléments finis |
| Fixation | Nid standard | Nid personnalisé CNC | Maintien par aspiration + positionnement visuel |
| Volume applicable |
| 50 000 à 500 000 pièces par an | >500 000 pièces/an |
| Référence budgétaire | Faible | Moyen | Haut |
Liste de vérification des erreurs de sélection courantes et des pièges à éviter
Erreur n° 1 : Comparer uniquement les prix, sans effectuer de tests de soudure sur des échantillons physiques.
Même avec des spécifications identiques, les équipements de différents fournisseurs peuvent présenter des résultats de soudage très variables. Les données d'une fiche technique ne sauraient remplacer la validation par un prototype réel. La bonne approche consiste à demander à au moins trois fournisseurs de réaliser des essais de soudage sur vos échantillons et de comparer la résistance, l'aspect et la limite d'élasticité des soudures.
Erreur n°2 : Réduire le budget au minimum et choisir un équipement sous-dimensionné.
Une puissance insuffisante entraîne des défauts de soudure à froid persistants et un taux de rebut élevé. Les quelques milliers de yuans économisés sur la machine peuvent être absorbés par les coûts de rebut en un mois seulement. Solution : adapter la puissance à la zone de soudage et prévoir une marge de 20 %.
Erreur 3 : Se concentrer uniquement sur le prix de la machine principale tout en ignorant la qualité du klaxon et des accessoires.
La qualité finale de la soudure dépend de la qualité du dispositif de soudage. Un dispositif de mauvaise qualité présente une répartition irrégulière de l'amplitude, ce qui entraîne des sur-soudures et des soudures froides localisées. Solution : inclure le coût du dispositif et du montage dans le budget total et exiger du fournisseur le rapport d'analyse par éléments finis (FEA) du dispositif.
Erreur 4 : Acheter aveuglément des servomachines haut de gamme pour des produits simples à faible volume.
Les machines servo-commandées sont précises, mais pour des produits simples, cette précision est superflue. Il serait plus judicieux d'investir le budget supplémentaire dans un meilleur palonnier ou des pièces de rechange. La bonne approche consiste à choisir une machine adaptée à vos exigences de volume et de qualité, et à éviter de payer pour des capacités inutilisées.
Erreur 5 : Ne pas évaluer les capacités du fournisseur en matière de service après-vente — personne pour réparer la machine en cas de panne.
En production de masse, chaque heure d'arrêt de production peut coûter des milliers de yuans. Si le fournisseur ne peut pas fournir rapidement les pièces détachées ou l'assistance technique, les pertes s'accumulent. Solution idéale : vérifier les conditions de garantie, les délais de livraison des pièces et les délais de réponse de l'assistance technique avant de signer.
Foire aux questions (FAQ)
Q1 : Quelle est la différence entre les machines de soudage par ultrasons de 20 kHz et de 40 kHz ?
Une machine de 20 kHz génère une énergie vibratoire élevée, idéale pour les pièces en plastique de taille moyenne à grande et les produits à parois épaisses ; c’est la machine la plus courante sur le marché. Une machine de 40 kHz, avec une amplitude plus faible, convient aux petites pièces à parois fines, aux pièces cosmétiques et aux accessoires électroniques, réduisant ainsi les risques de brûlures et de marques de pression. En résumé : basse fréquence pour les grandes pièces, haute fréquence pour les petites pièces fines.
Q2 : Comment choisir la puissance de soudage par ultrasons ?
Choisissez une puissance de 800 à 1 200 W pour les zones de soudage inférieures à 50 mm, de 1 500 à 2 600 W pour les produits plastiques de taille moyenne et de 3 000 W ou plus pour les pièces grandes et complexes. Pour la production en série, prévoyez une marge de puissance de 20 % afin d’éviter les alarmes de surcharge du générateur.
Q3 : Quelle est la différence entre les soudeuses à ultrasons servo et pneumatiques ?
Une soudeuse pneumatique est actionnée par un vérin : simple d’utilisation et économique, elle convient au prototypage en petites séries et aux essais pilotes. Une soudeuse servo, quant à elle, contrôle la profondeur de soudage grâce à un servomoteur, offrant une précision de 0,01 mm et une excellente régularité ; elle est idéale pour la production en grande série et les produits aux exigences de qualité strictes.
Q4 : Quel matériau est le meilleur pour les cornes ultrasoniques ?
Les pavillons en alliage d'aluminium sont économiques et adaptés aux petites et moyennes séries ; ceux en alliage de titane offrent une durée de vie en fatigue 3 à 5 fois supérieure à celle de l'aluminium et conviennent à une production en grande série en continu ; les pavillons en acier allié sont résistants à l'usure mais lourds, et réservés aux applications exigeantes. Avant tout achat, assurez-vous que le fournisseur est en mesure de fabriquer des pavillons sur mesure à partir de vos plans.
Q5 : Dois-je effectuer un test de prototype de soudage avant d’acheter un équipement de soudage par ultrasons ?
Il est fortement recommandé de procéder à des essais de soudage. Les résultats varient considérablement selon les matériaux et les structures, et les fiches techniques ne permettent pas à elles seules de prédire le rendu final des soudures. Les fournisseurs sérieux proposent généralement des essais de soudage gratuits ou à faible coût ; ne passez commande qu’après validation du prototype.
Q6 : Quelle est la différence entre les générateurs numériques et analogiques ?
Un générateur numérique à suivi automatique se synchronise automatiquement sur la fréquence de résonance du transducteur et reste stable même sur de longues distances ; il prend en charge les modes de soudage temps/énergie/profondeur et peut mémoriser des profils de paramètres. Les générateurs analogiques présentent une faible immunité au bruit, une dérive importante en production et une qualité de soudure aléatoire ; ils sont progressivement abandonnés.
Q7 : Quels plastiques ne conviennent pas au soudage par ultrasons ?
Les plastiques souples comme le PP et le PE peuvent être soudés, mais cela nécessite une faible énergie et s'avère difficile. Les matériaux comme le PTFE (Téflon) sont quant à eux pratiquement impossibles à souder par ultrasons. Pour le soudage de matériaux dissemblables, il est impératif de vérifier que leurs points de fusion diffèrent de moins de 20 °C, faute de quoi une fusion fiable est difficile à obtenir. En cas de doute, l'envoi d'échantillons pour un essai de prototypage reste la solution la plus sûre.
Résumé
Il n'existe pas de machine à souder par ultrasons universellement parfaite ; seule la machine adaptée à votre produit compte. Commencez par le choix du matériau : déterminez s'il est soudable et quelles sont les exigences de qualité. Choisissez ensuite la fréquence en fonction de la taille du produit, la puissance en fonction de la zone de soudage et le type de machine en fonction du volume de production. Examinez ensuite attentivement les fonctions du générateur et la possibilité d'ajouter des éléments de fixation ou de conception sur mesure. Enfin, vérifiez le fournisseur par des tests sur prototype.
- Principe fondamental : les fiches techniques ne sont qu’indicatives ; seuls les essais sur prototype physique permettent d’obtenir des résultats fiables. Il est essentiel de réaliser une validation complète du soudage d’échantillons avant de passer commande, afin de garantir la capacité de la machine à produire des pièces conformes de manière constante.